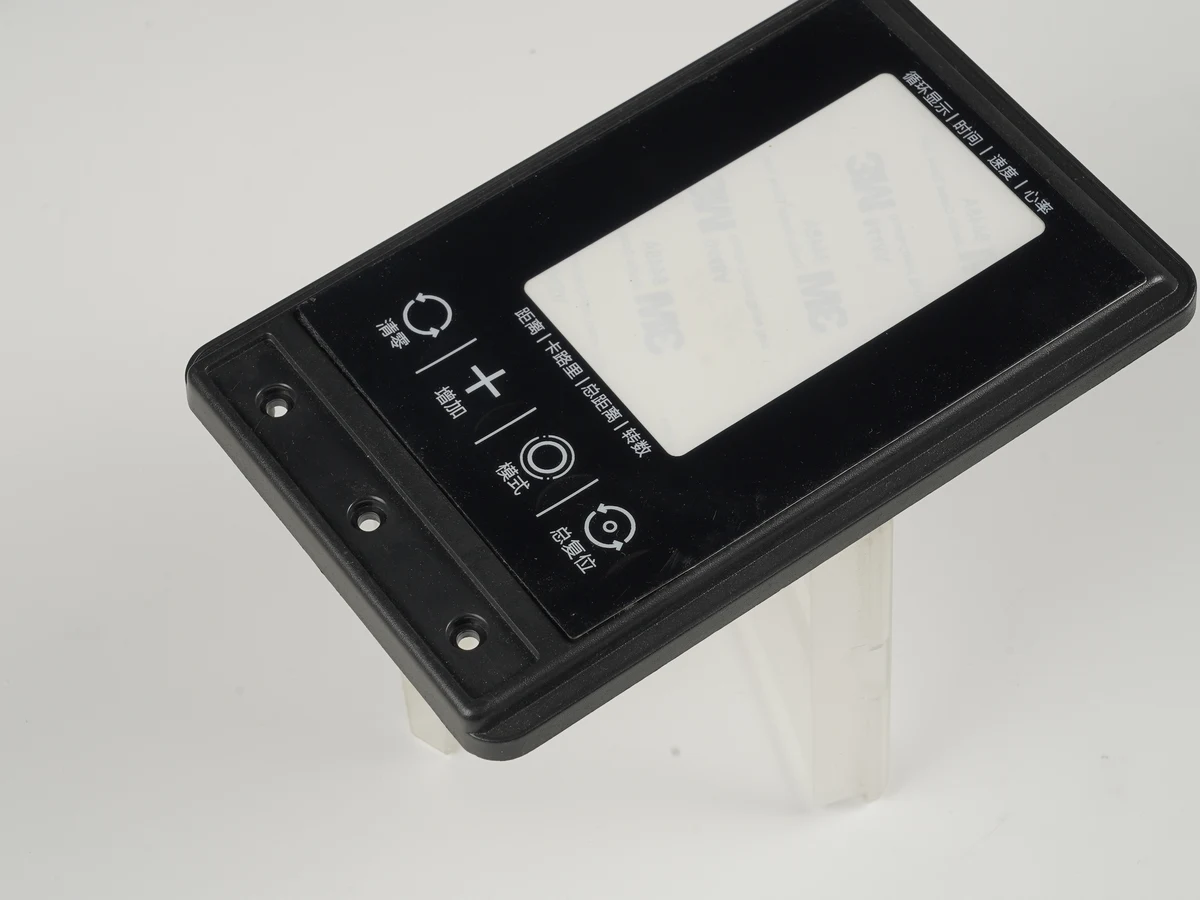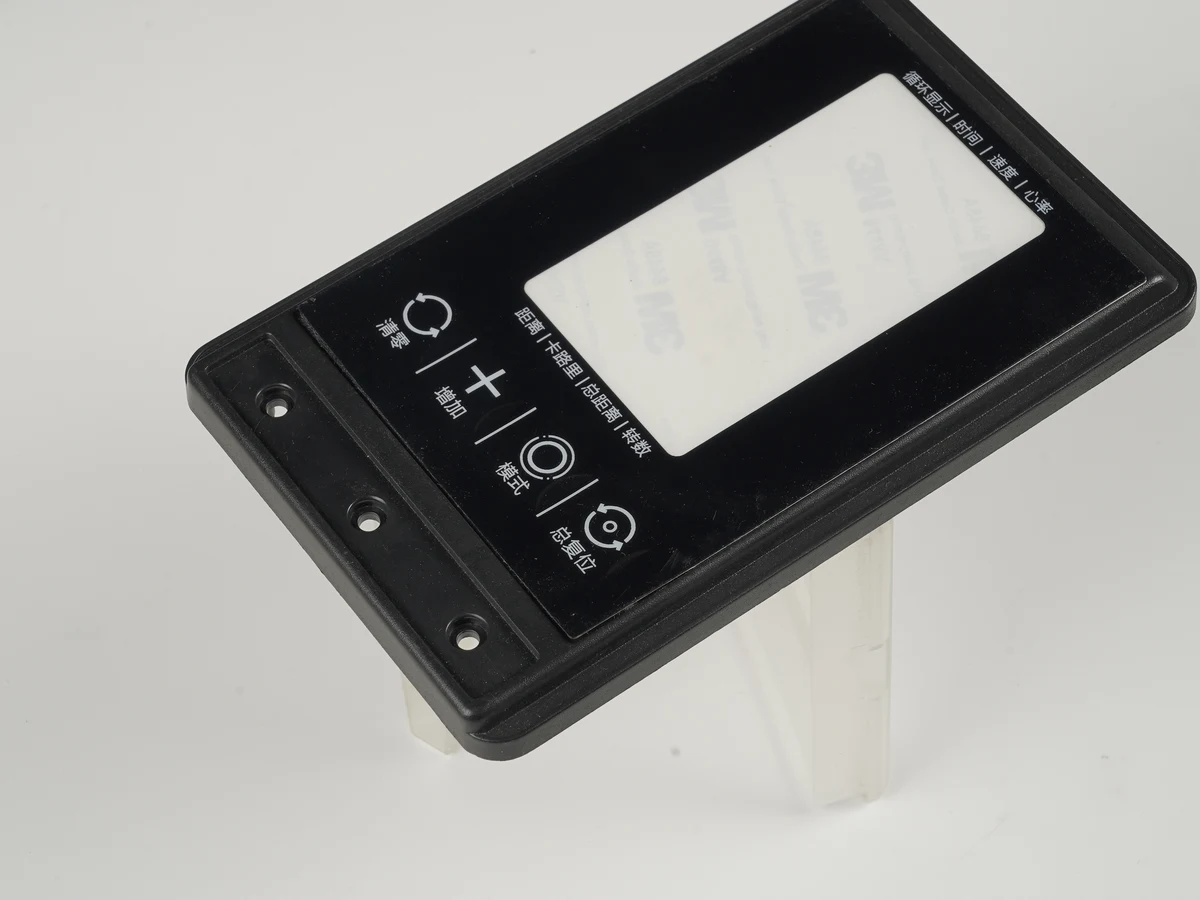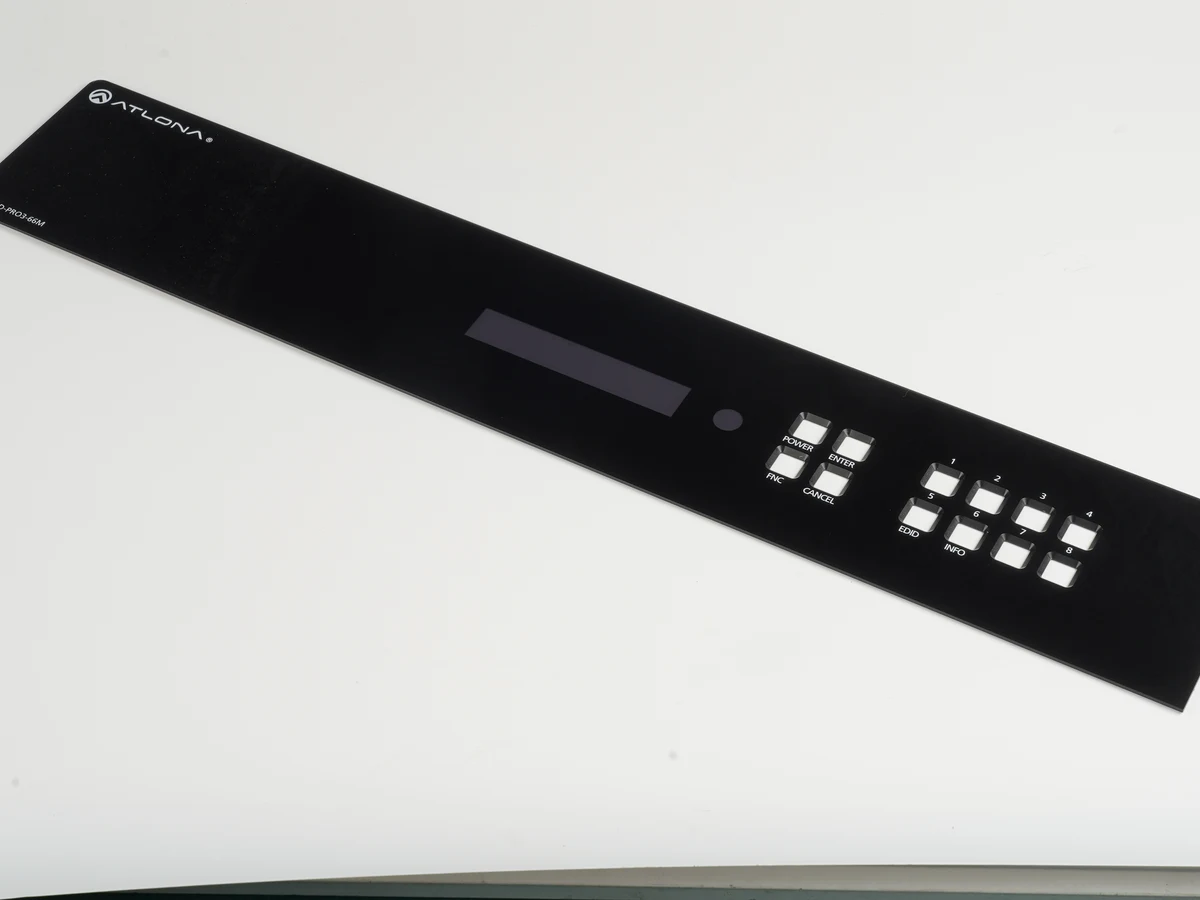
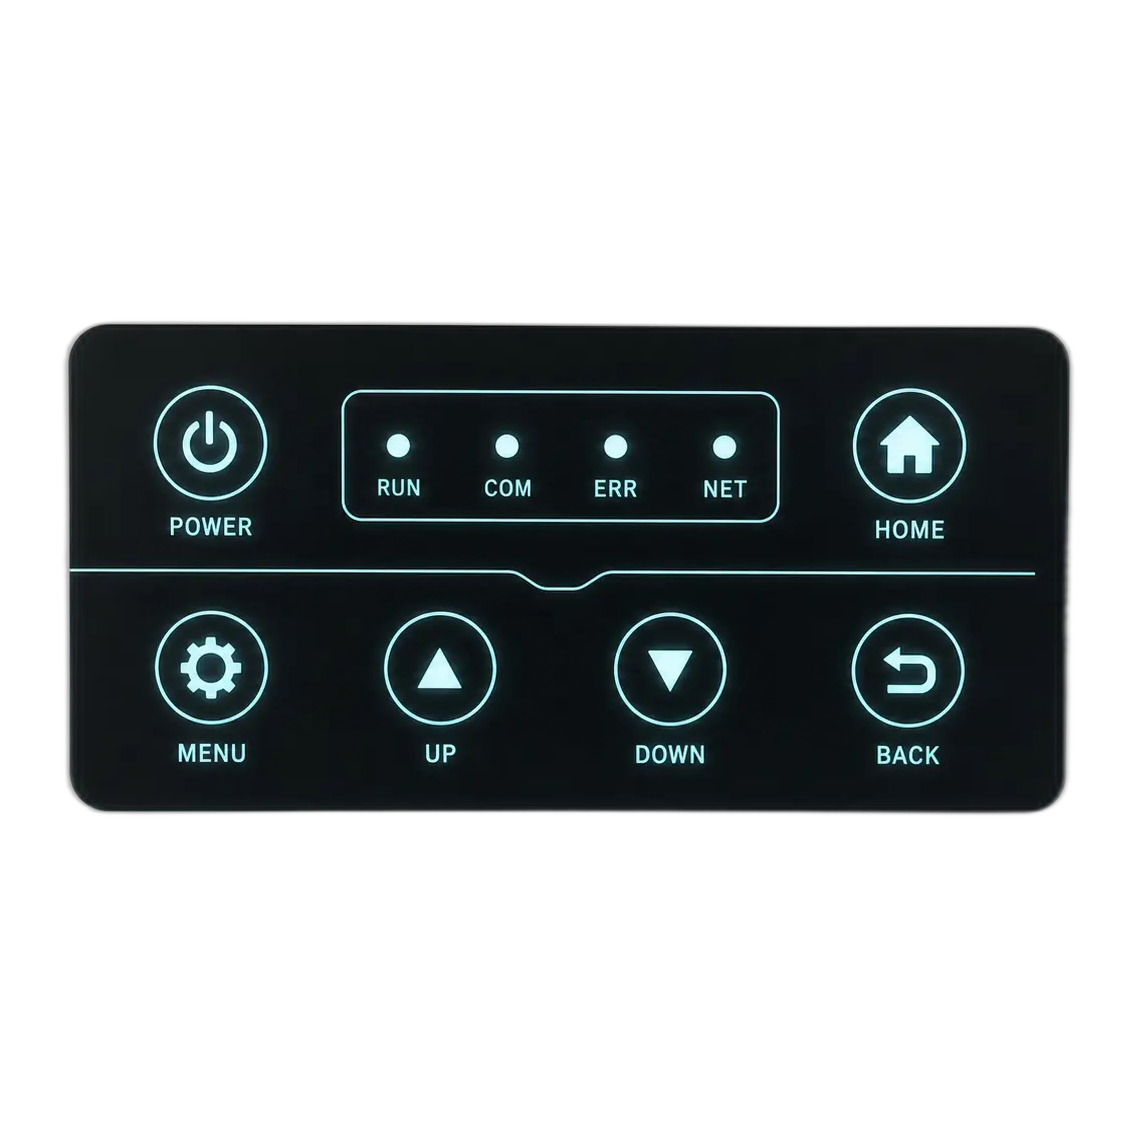
HMI 可维修性设计不是把零件拆得越细越好,而是先确定现场可控的更换层级,再让紧固、线缆、密封、备件和复验共同支持该边界。现场若无法稳定恢复清洁度、压紧状态或接口完整性,就应更换更高一级的完整模块,把精细拆解留给受控维修环境。
设计输入应先取得现场维修场景和目标更换时间,并明确隔离边界、人员技能、工具、接近方向、污染风险和可用复验手段。否则“快拆”可能只在样机台面成立。
定义现场允许更换到哪一层
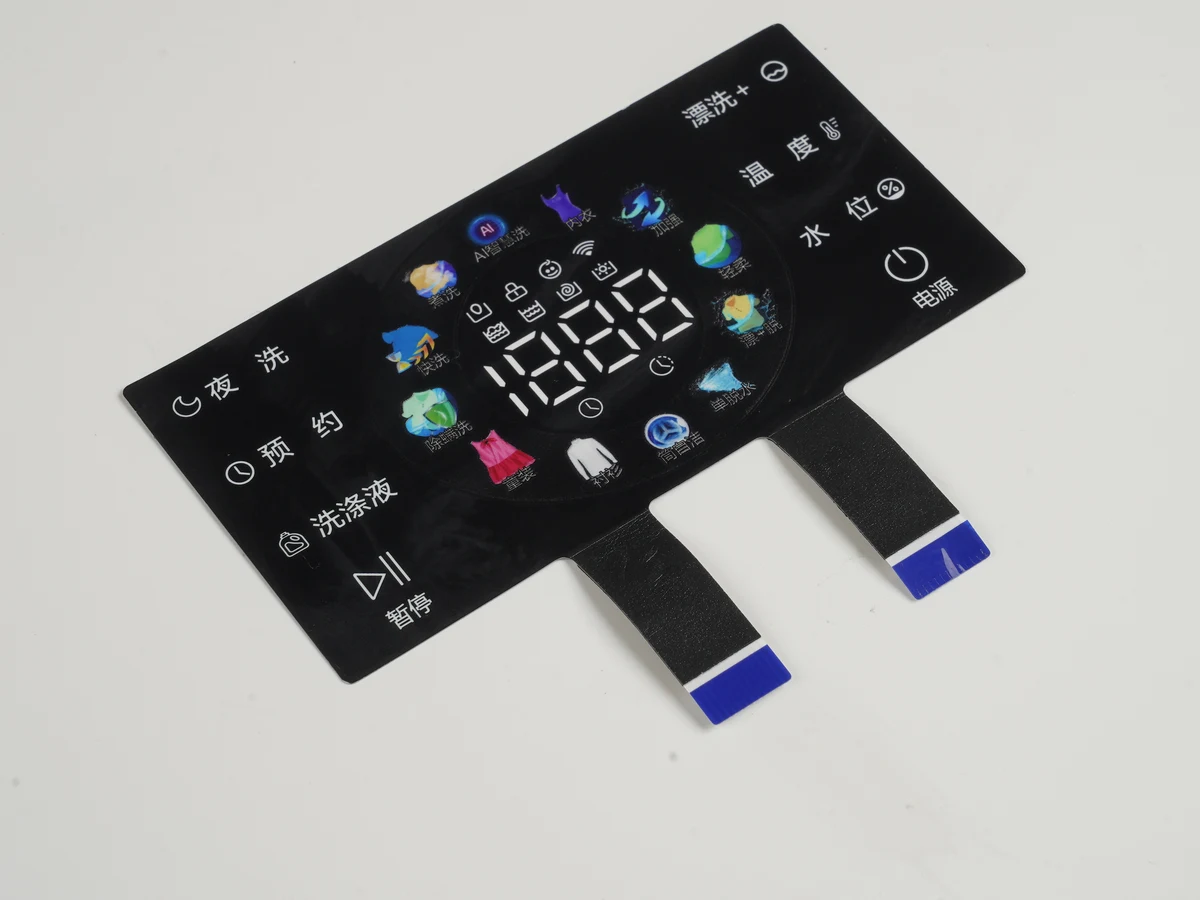
现场更换边界应由“拆得开、装得回、验得出”共同决定。对物理 HMI 组件而言,可替换对象可能是整套前面板、显示与触摸子组件、PCB(印制电路板)组件或线缆组件。只有故障隔离可靠且恢复状态可验证时,才适合把边界下沉。
先确认能否定位故障、拆卸是否破坏密封或光学状态、重装能否避免错插和偏位、现场能否完成复测。任一项不明确,就把现场可更换单元上移一级。
下表不预设通用分钟数;时间应按项目目标,在代表性机柜姿态、规定工具及完整隔离与复验流程下计时。
| 模块 | 现场工具 | 时间定义 | 关键接口 | 密封恢复 | 复测要求 | 备件策略 |
|---|---|---|---|---|---|---|
| 完整前面板组件 | 手工具、扭矩工具、支撑治具 | 从隔离到复验放行 | 机柜开孔、基准、主连接器 | 检查或更换周边密封件,恢复压紧顺序 | 外观、显示、触摸、锁止及规定的密封复验 | 按整套修订号供货,带密封与紧固说明 |
| 显示与触摸子组件 | 防刮支撑、拆框/脱粘和清洁工具 | 含拆胶、清洁、定位和固化等待 | 排线、触摸接口、光学与结构基准 | 检查内外密封路径 | 显示图样、触摸全区、异物与外观,必要时校准 | 绑定显示、触摸、控制器和粘接件版本 |
| PCB 组件 | 防静电与受控手工具、板卡支撑 | 包含线束释放、重新固定和功能复验 | 板对线、接地、固定柱、散热界面 | 若不穿越密封边界,可免做整套密封恢复;否则按整机路径处理 | 上电、接口连续性、显示与触摸硬件功能 | 冻结连接器、孔位、板厚包络及兼容替代关系 |
| 线缆组件 | 解锁工具、标签、扎带或夹具安装工具 | 包含恢复走线、应力释放和运动间隙检查 | 两端料号、键位、长度、屏蔽与固定点 | 穿越密封件时必须随线缆恢复密封接口 | 导通、极性、锁止、夹线与弯曲状态 | 以完整线缆组件备货,不把外观相似线材视为替代 |
| 单个胶粘件或裸显示层 | 脱粘、控温、清洁和定位设备 | 含表面处理与新胶工艺窗口 | 胶层、光学面、柔性排线和定位基准 | 原胶层视为一次性工艺对象 | 光学、位置、触摸、显示、密封与残胶 | 通常留在受控维修环境 |
常见误区是只统计拧螺钉时间,忽略隔离、支撑、清洁、换密封件、走线和复测。应让代表性人员用样件完整演练,记录用时、误操作点、工具干涉和拆装损伤。
模块边界与接口怎样冻结
模块化能否持续可用,取决于接口是否作为配置项冻结。每个可更换模块至少要有受控的机械包络、安装基准、紧固点、连接器料号与键位、引脚定义、线缆出口、接地界面、密封接触面、光学可视区、触摸有效区,以及允许替代的规则。只冻结外形尺寸,不能防止新版模块“装得进去却接不上、压不匀或验不过”。
适合放进HMI 装配接口控制文件的是跨模块必须兼容的边界,以及同一基线下的配套关系和变更影响。
现场侧
  │
  ├─ 机柜开孔/安装基准 ── 周边密封件 ── 前框或触摸面板
  │                                      │
  │                                光学与定位基准
  │                                      │
  └─ 主线束连接器 ── 服务余量 ── 显示/触摸子组件 ── PCB 组件
                               │             │
                         防呆与锁止      接地/固定/散热界面

冻结对象:包络、基准、料号、键位、引脚、线缆出口、密封面、复验点、修订组合
拆装顺序也属于接口定义。结构树应标出断线、支撑、分步松紧、允许受力面及必换密封件。若必须拉扯柔性排线才能碰到锁扣,维修路径就未成立。
常见误区是允许采购用“同尺寸、同接口类型”替代显示或连接器。相同名称不代表针脚、锁止方向、配合高度、光学状态和环境边界相同。对停产项目,可结合旧款 HMI 替换与逆向工程建立基线,但替代件仍需按冻结接口逐项比对,并在台架和重复拆装样件上验证。
螺钉、卡扣和胶粘连接怎么选
连接方式要按可逆性、状态可见性、空间、密封贡献和现场工艺选择。可控紧固适合恢复夹紧状态;锁止可见且拆装受控时可用卡扣;胶粘只有设计脱粘与再粘工艺,才具备现场维修条件。
| 连接方式 | 适合条件 | 主要风险 | 设计输入 | 验证动作 |
|---|---|---|---|---|
| 螺钉/螺母或螺纹嵌件 | 可逆拆装、夹紧可控、工具可达 | 错扭矩、漏装、滑牙、锁固衰减 | 规格、配合螺纹、表面/锁固状态、扭矩顺序、复用规则 | 用实际叠层验证夹紧、循环、螺纹和密封 |
| 防脱紧固件 | 现场不能接受散落小件,空间允许保留螺钉 | 防脱结构干涉、行程不足、错误规格混用 | 保留长度、工具界面、释放状态识别 | 验证完全松开后仍不阻挡模块拔出,并检查重复操作后的保持状态 |
| 卡扣 | 低工具需求、载荷和拆装路径明确 | 隐蔽卡扣被撬断、材料老化、锁止不到位不可见 | 卡扣材料、应变路径、释放方向、允许循环和检查方法 | 在温湿度与老化边界后重复拆装,检查锁止、裂纹、间隙和外观 |
| 压敏胶带或可重工胶 | 薄型连续粘接,具备受控脱粘和清洁 | 残胶、基材损伤、偏位、密封失效 | 胶材、基材、表面处理、脱粘和再粘窗口 | 用真实基材和老化样件验证重工、外观与密封 |
| 高强度结构胶 | 不计划现场分离,或将胶粘总成作为整体备件 | 强拆伤及显示、前框或线缆,返修状态难判 | 明确车间维修边界和报废判据 | 验证整件替换路径,而不是假定现场可拆胶层 |
螺钉的扭矩和可复用次数不能从通用表直接移植。它们受紧固件材料、螺纹配合、表面处理、润滑、锁固特征、被夹材料和装配历史影响。NASA 的紧固系统资料讨论了预紧、锁固特征和重复使用的相互影响,但其航空航天范围不能当作 HMI 数值阈值;本项目必须用所选料号、实际叠层和装配工艺验证,并明确螺钉、螺母、嵌件和预涂锁固层各自是否允许复用。NASA-STD-5020A可作为试验思路来源,不替代产品图纸。
胶粘 HMI 并非天然不可修。加热脱粘、化学释放和拉伸释放等重工路径,并明确重工能力取决于具体胶材和器件设计;这只说明存在可设计的技术路线,不代表任意胶层都能在现场安全拆除。若维修点没有控温、表面清洁、残胶检查和重新定位条件,应把胶粘子组件作为整体备件,避免用撬拆强行下沉边界。3M 重工设计资料应与所选材料技术资料和项目样件共同使用。
线缆余量、防呆和插拔寿命
线缆应允许模块移动到规定的支撑位置再解锁连接器,但余量不能变成自由摆动、夹入密封面或压住散热与结构界面的风险。设计图应定义服务位置、最小允许走线路径、固定点、连接器解锁空间和应力释放,不应用线缆承受模块重量。
防呆应优先依靠不对称键位、不同壳体、机械定位或不能互换的连接器;颜色和标签适合作为辅助识别,不应成为唯一防错手段。相同连接器用于不同电路时,至少要评估错插后果,并在接口、布置或检验中消除可预见的互换。
连接器“能插上”不等于适合维修。插拔寿命要按准确料号的数据表和项目使用方式核实,累计生产测试、整机集成、返工、维护演练和现场更换的全部配合次数。IEC 60512-9-1:2010 给出连接器正常操作模式下、无电负载的机械耐久测试方法;如果项目需要带规定电负载的插合与分离耐久,应评估 IEC 60512-9-3:2011 的适用性。两者都是测试方法,不能替某个连接器自动生成循环额定值。IEC 连接器机械操作耐久方法说明了这一适用边界。
验证时,应使用量产端子、壳体、镀层、线径、压接工艺和实际解锁工具制作样件,按预计装配与维修序列循环操作,再检查锁止、外观、保持、接触连续性和项目规定的电气性能。若插拔次数接近料号边界,合理动作不是写一句“谨慎操作”,而是更换更适合的连接器、减少中间插拔,或把连接器和短线束一起定义为耗材。
常见误区是以过长线缆换取“好拆”、靠拉线解锁或只验证新件首插。评审应同时检查正常位置与维修展开位置,并观察错插、夹线和误拉风险。
拆装后密封与光学状态如何恢复
拆装后的密封不是“把原件装回去”就自动恢复。应先画出完整密封路径,标明哪些面在维修时被打开、哪些密封件为一次性件、哪些接触面需要清洁、紧固顺序如何控制,以及什么复验能证明恢复。IEC 60529 规定的是外壳防护等级的 IP 代码体系;某次新机试验通过,不能直接证明拆装后的单元仍保持原状态。IEC 60529 官方页面也不提供某个 HMI 的免复验结论。
密封恢复至少检查密封件是否拉伸、扭曲、压伤、污染或离槽,接触面是否有划伤、毛刺、残胶和异物,紧固件是否按批准顺序达到受控状态。检查安装垫片,并在出现划伤、污物或磨损等状态时更换;这是其具体产品说明,不能直接变成其他项目的固定周期,但足以说明“旧垫片外观尚可”不是可靠判据。设计时可把HMI 垫片与进水防护设计中的压紧面、槽位和检验点纳入维修作业。
光学状态恢复要覆盖可视区异物、划伤、压痕、边缘遮挡、漏光或亮度不均等项目规定缺陷,并确认显示模块、触摸层与前框的定位基准没有因拆装漂移。对胶粘光学堆叠,还应把残胶、气泡、局部翘起和固化前移动纳入判定。没有受控清洁与照明条件时,不宜在现场拆到裸显示层。
更换显示模块后是否重新校准,应按硬件边界决定,而不是一律“需要”或“一律免除”。仅更换完全兼容的显示模块且触摸传感器、控制器、装配基准与参数未改变时,可先做显示与触摸精度复核;一旦触摸层、前框、控制器或定位关系变化,或复核发现坐标偏移,就应按批准程序校准。Siemens 某款操作面板前框手册明确要求新面板前框连接后校准触摸屏,这证明要求具有型号和结构依赖性,不能泛化到所有 HMI。Siemens 操作面板前框手册提供了该具体边界。
最终验证应在重复拆装样件上完成,而不是只测新装首件。样件要经历项目规定的环境与拆装历史,然后执行外观、显示测试图样、触摸全区、连接器状态、紧固状态和适用的密封复验。复验方法、样品状态、接受准则和失效后的处置必须写入质量计划;没有这些条件,就只能声明“已重装”,不能声明“已恢复”。
备件版本、工具和维修记录
备件兼容性要靠配置基线,而不是仓库人员比外观。每个现场可更换单元应有唯一料号和修订状态,并关联适用整机范围、接口版本、配套线缆、密封件、紧固件、工具、作业指导书及复验规范。ISO 10007:2017 给出从概念到处置阶段的配置管理指导;IEC 62402:2019 覆盖全生命周期的淘汰管理。两者可用于建立流程框架,但不会替项目定义具体替代料。ISO 10007:2017与IEC 62402:2019的官方范围应在企业流程中按需采用。
| 受控对象 | 最低记录内容 | 变更时的工程动作 | 发货前检查 |
|---|---|---|---|
| 可更换模块 | 料号、修订、序列或批次追溯、适用整机基线 | 比对机械、电气、光学、密封和测试接口 | 标签与实物一致,替代关系已批准 |
| 密封与粘接件 | 材料标识、模切版本、保存和安装条件、是否一次性 | 重新验证接触面、压紧或粘接工艺 | 包装完整,未混入旧件,作业状态清楚 |
| 紧固件 | 规格、表面与锁固状态、扭矩/顺序、复用规则 | 在实际叠层复核夹紧和重复拆装 | 数量、规格、状态和工具匹配 |
| 线缆与连接器 | 两端料号、长度、键位、引脚、固定点、累计插拔管理 | 完成导通、错插和服务位置验证 | 保护帽、标签、端子与锁止状态合格 |
| 维修工具 | 工具编号、量程或适用范围、校准/点检状态、专用治具版本 | 评估新模块是否改变工具或接近空间 | 工具状态有效,现场可获得 |
| 维修记录 | 故障、拆下件、装入件、操作人、日期、复验结果与异常 | 回写失效模式、工时和版本问题 | 记录模板与备件包同步释放 |
备件包应支持完整作业。若会消耗密封件、胶粘件、标签、扎带或预涂紧固件,应按项目拆装清单配套并标明不可复用规则。专用工具也要进入版本管理。
维修记录要能追到模块修订和样件状态,用于调整复用规则、备件或维修边界。项目评审可用HMI 组件设计指南核对输入,并在HMI 组件文章合集中串联装配与测试主题。
结论很直接:HMI 可维修性设计应从目标更换时间、密封恢复、连接器寿命和备件兼容性反推模块边界。先用代表性场景计时,再冻结接口与拆装顺序;最后用重复拆装样件证明功能、光学和密封状态可恢复。若任何一步无法在现场受控完成,就把可更换层级上移。
参考资料
- HMI Enclosure Design,DRAmetal,标准组织、原厂或公开技术资料
- Installation Procedures,Schneider Electric,标准组织、原厂或公开技术资料
- 触摸校准,Siemens 中国,标准组织、原厂或公开技术资料
- HMI Repair vs Replace,Northern Power Electronics,标准组织、原厂或公开技术资料
- Mounting and Installation,Beijer Electronics,标准组织、原厂或公开技术资料
- Rugged Display Structural Design,Shunlongwei,标准组织、原厂或公开技术资料
- MT8106iE Installation,Weintek,标准组织、原厂或公开技术资料
- Front Panel HMI Assemblies,茗智,标准组织、原厂或公开技术资料
- Automotive HMI Bonding,tesa,标准组织、原厂或公开技术资料
- Electronics Bonding Design Challenges,3M,标准组织、原厂或公开技术资料
- IEC 60512-9-1,标准组织、原厂或公开技术资料
- IEC 60512-9-3,标准组织、原厂或公开技术资料
- IEC 60529,标准组织、原厂或公开技术资料
- Schneider Electric,标准组织、原厂或公开技术资料
- Siemens,标准组织、原厂或公开技术资料
- NASA-STD-5020A,标准组织、原厂或公开技术资料
常见问题(FAQ)
胶粘 HMI 能做现场维修吗?
可以,但前提是粘接方案在设计时定义可控脱粘路径、专用工具、表面清理和新胶重装工艺,并用重复拆装样件验证外观、位置与密封恢复。若必须加热、用溶剂或高力撬拆,而现场无法隔离相邻器件,宜将胶粘层留作车间维修边界。
更换显示模块后要重新校准吗?
不一定。仅更换与原设计完全兼容的显示模块且触摸传感器、控制器、装配基准与参数未改变时,可先复核显示和触摸精度;更换触摸层、面板前框、控制器,或出现坐标偏移、亮度/色差超限时,应按受控程序校准并保存结果。
备件如何避免版本不兼容?
以配置基线管理,而不是只按外形或商品名备货。备件记录应绑定整机适用范围、模块料号与修订、接口定义、线缆和密封件组合、替代关系及所需复验;任何替代料先经台架兼容性和重复拆装验证,再释放为可用备件。
提供HMI 可维修性设计相关图纸、规格与使用边界,获取工程评审清单。
客户与体系
茗智相关客户案例与质量体系
相关客户案例
公司质量体系
- ISO 9001质量管理体系
- ISO 13485医疗器械质量管理体系
- IATF 16949汽车行业质量管理体系
- ISO 14001环境管理体系