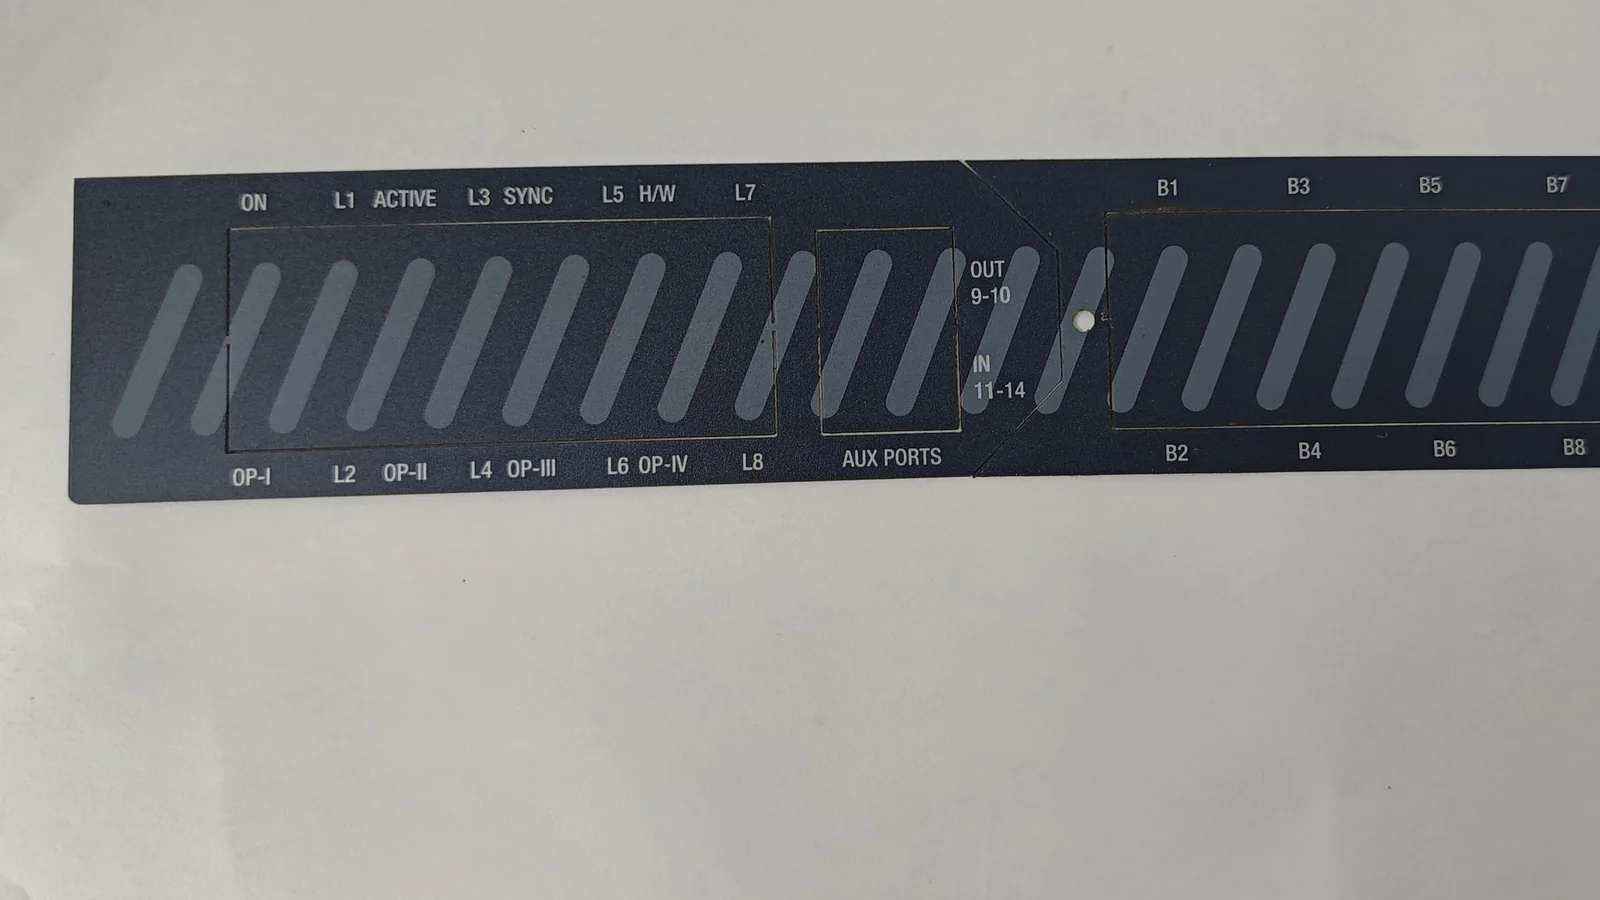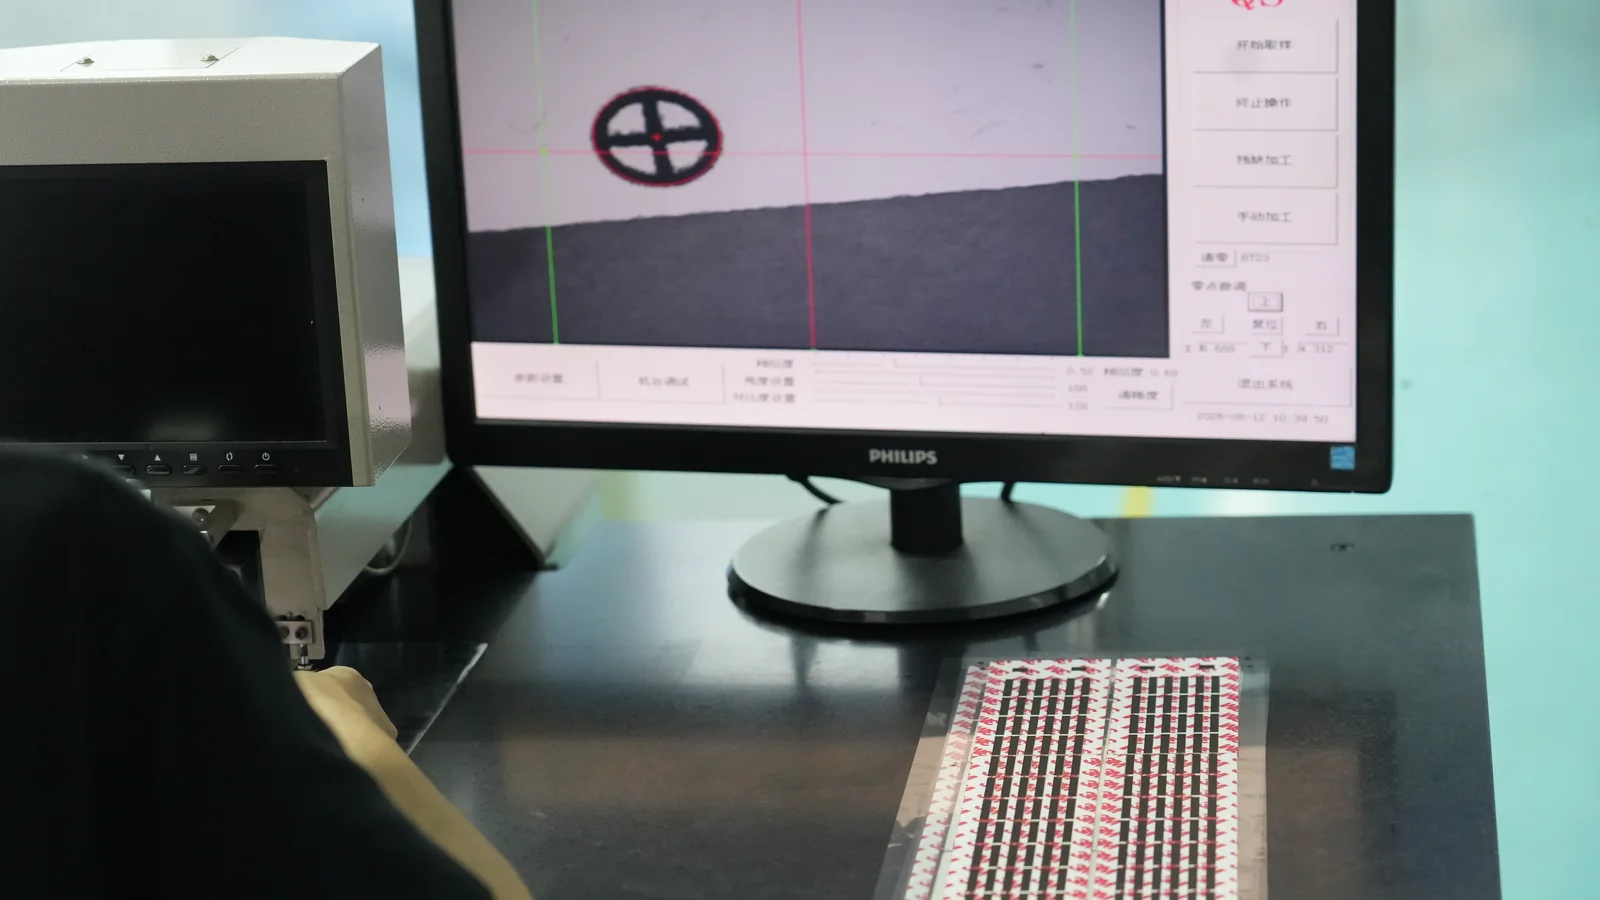
薄膜开关来料检验先核对料号、图纸版次和批次,再检查外观、尺寸、按键电气、背光、背胶、尾线与包装。有旧样或限度样时,按已约定的光照和装配状态比对。发现错版、错脚位或关键功能异常,先隔离该批并保留原始记录,按检验计划判批。对约定逐件验证的关键特性,执行 100% 检验并记录结果。
开检前准备图纸、确认样和检验治具
来料检验(IQC)用三类基准。总成图、图稿和引脚表控制尺寸、可见信息与电气定义。经批准的确认样或限度样用于比对颜色、纹理、手感和外观边界。检验规范决定测点、治具、样本量和放行条件,三类基准应追溯到同一产品版本。订单若要求随货合格证明(CoC)或材料检验报告(CoA),核对文件料号和批次是否与实物一致。
外观检验前,把确认样、限度样与来料放在同一工位。记录样件编号,按约定的光源、观察角度、距离和时间比对。功能检验前先核对测试程序的引脚表、合格判定条件和结果显示。用已知合格件验证治具。有经确认的开路或短路模拟件时,顺带确认治具能报出对应异常。试产、换料或改版后,先核对量产锁版文件 及其生效批次。
薄膜开关到货验收清单
按订单和受控检验规范填写下表。影响装配或功能的测量值记录实测结果,外观缺陷记清区域、位置和照片编号。产品没有背光或相应结构时,将该行标为不适用。
| 检查项 | 工位怎么验 | 记录与判定依据 |
|---|---|---|
| 料号、版本与批次 | 核对订单、外箱标签、内袋标签、图纸和随货文件。按约定区分料号、图纸版次和批次,发现混版先分开 | 记录数量、批号、箱号及文件版本。用订单和已生效变更确认身份 |
| 外观与图稿 | 分别检查装机外露区、显示窗口和隐藏区。比对图标方向、文字、印刷范围与颜色,查看划伤、压痕、异物、气泡和分层 | 记录区域和可见条件。按图稿、区域限度与批准样判定 |
| 外形、孔位与窗口 | 从图纸基准定位,使用影像测量、量规或配合件核对外形、孔距、窗口坐标和尾线出口,确认显示可视区无遮挡 | 记录测点、读数和装配结果。按图纸公差与批准的配合条件判定 |
| 厚度与局部高度 | 确认总厚是否含离型纸,按图纸测量平面叠层、凸包和尾线补强。柔性叠层用约定测头与测力,避免压薄胶层 | 记录测区、测力条件和读数。平面总厚与凸包高度分别判定 |
| 按键和线路 | 用已确认的针位与合适的配合插座逐键核对触发、释放、开路、短路及相邻键误导通。项目有要求时,测接触电阻、触发力或行程 | 记录故障键位、针脚、实测值与治具号。按引脚表和检验规范判定 |
| LED 与背光 | 按受控电气条件通电,核对极性、分区、颜色和图标位置。装好窗口或遮光结构后检查漏光、暗区和串光 | 记录供电、观察环境和装配状态。按图稿、亮暗限度样或光学指标判定 |
| 背胶和离型纸 | 检查贴合面、定位孔和窗口避空,查看胶层缺失、溢胶、翘边、离型纸破损和揭离拉片。需要验证剥离时按约定条件单独取样 | 记录异常位置与样件状态。胶材身份查 BOM 和随货记录,粘接结果按约定试验判定 |
| 尾线和连接端 | 核对尾线长度、触点面朝向、触点完整性、针距、补强与折痕。用指定插座验证插入深度、锁止和导通 | 记录配合端型号、与壳体干涉的位置和异常针脚。按尾线图、配合图和引脚表判定 |
| 包装与防护 | 查看内外包装压伤、受潮、面板摩擦、尾线折叠和箱内混料,核对内袋数量、隔层和堆放方向 | 保留异常箱、内袋和标签照片,按包装规范及批次追溯要求判定 |
薄膜开关精密模切工艺 可用于核对窗口、孔位和外形采用的定位基准。测量状态发生变化,例如从保持离型纸改为揭除后测量,应按图纸确认可比性,再填写验收结果。对照物料清单(BOM)时,把面材、胶材和线路载体分开记录。例如订单指定 PET 面材时,核对受控料号与材质标识,再按检验规范确认外观和厚度。
外观缺陷怎么拍才有判定依据
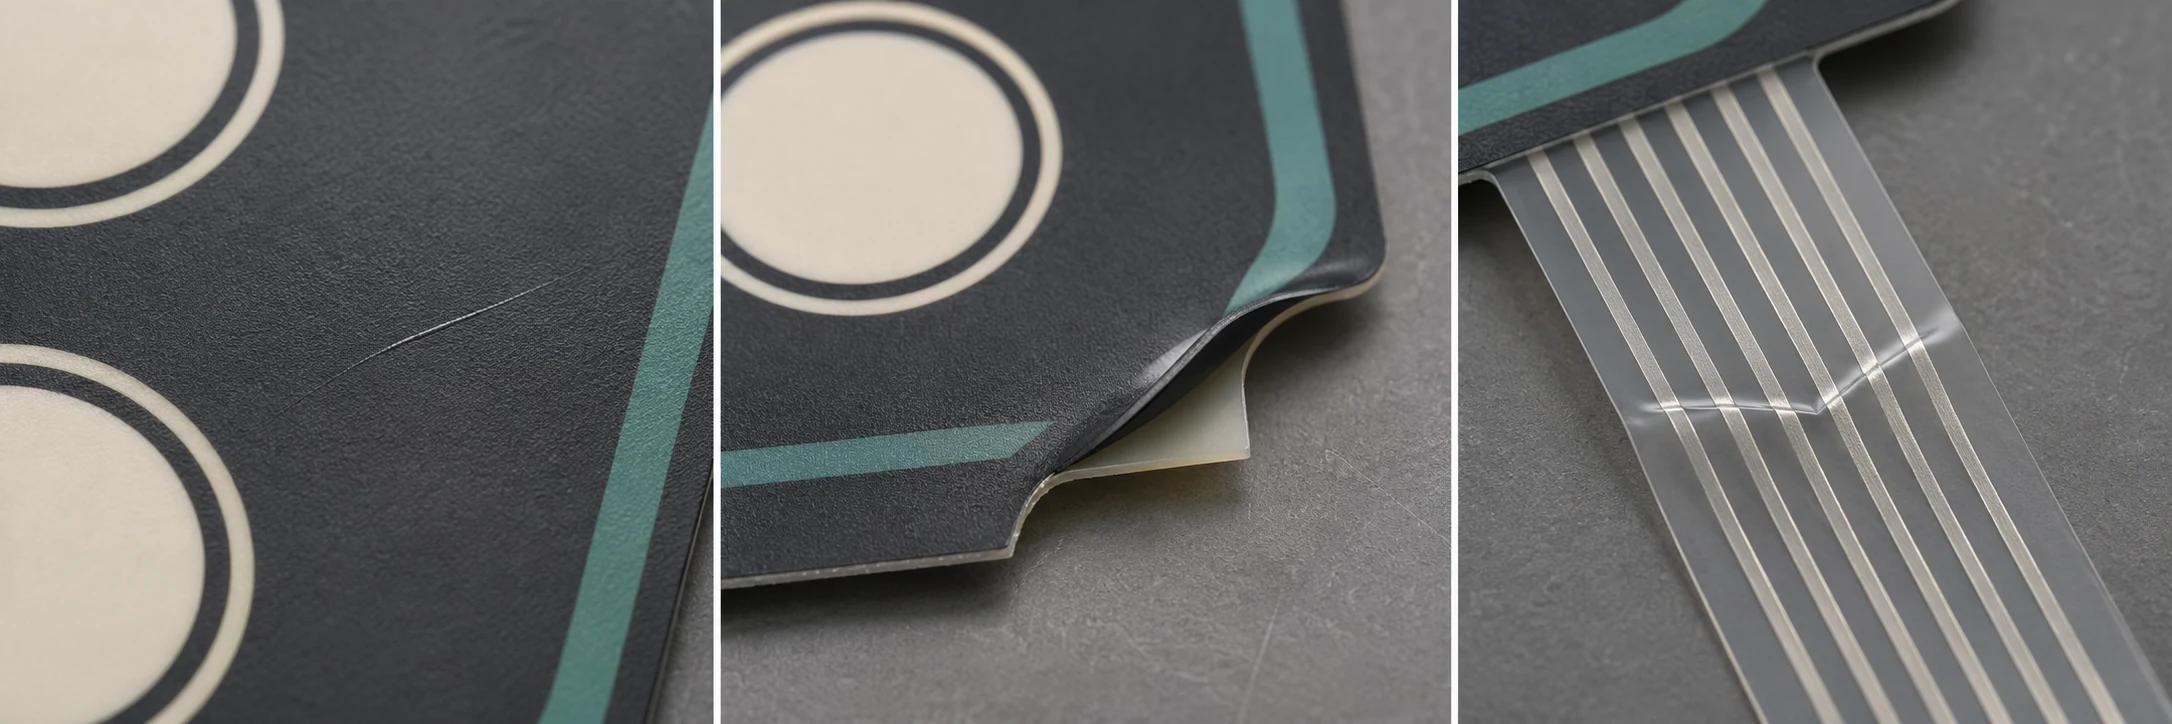
每处缺陷拍两张照片。先拍整件并标注区域和方向,再拍局部,把比例尺与缺陷置于同一平面。另拍同光照、同角度的确认样或限度样用于对照。遇到通电才出现的透光异常,记录装配状态和点亮分区,再补拍对应的点亮图。
| 外观问题 | 照片要看见什么 | 后续判定 |
|---|---|---|
| 正面划伤或压痕 | 正视照片标明所在按键或窗口,斜角特写呈现缺陷形态,比例尺便于读尺寸 | 回到约定的正常观察条件,按区域限度样判断 |
| 窗口气泡、异物或偏位 | 正视拍全窗口与边框,近照显示缺陷与可视区边界。需要时补拍显示点亮状态 | 区分可视区和遮挡区,核对窗口坐标与透光要求 |
| 背胶溢出或边缘分层 | 从正反面确认发生位置,局部拍出胶边、窗口或安装孔之间的关系 | 检查是否侵入禁胶区或影响贴装。保留样本供后续拆检 |
| 尾线折痕或触点刮伤 | 拍全尾线出口、弯折段、补强和触点面,再拍折痕或触点局部 | 用配合端验证装配与导通,必要时按计划复测受控弯折状态 |
| 背光串光或局部暗区 | 拍下点亮的分区和受影响邻区,对照样使用同一供电与曝光设置 | 按批准的装配和暗环境条件,对照背光限度样或测量指标 |
照片编号应能对应批次、箱号和样件。保留无标注原图,另存带圈注的副本。外观仲裁以图纸、限度样和受控观察条件为准。照片可以说明问题的位置、范围和状态。
电气检查要按装配状态复现

按批准的引脚表、配合插座、支撑面和测试程序检查薄膜开关。治具先验证后取样。对触感型结构,支撑面、预压和按压位置会影响弹片的触发与释放。遇到偶发断触,保留首次异常及按键位置,用约定治具复现,并记录异常是否随尾线摆动、插座锁止或壳体装配而变化。
薄膜线路、柔性线路板(FPC)和印制电路板(PCB)总成,应依各自的图纸和治具检验。带 PCB 的总成还要确认板版次、连接器方向和测试点。带背光的项目增加极性与分区核对,并同步记录供电和遮光件状态。尾线与连接器设计指南 和背光与透光设计指南 可用于补齐配合端和光学验证条件。对已经出现过断触的问题,保留报错样本,并参考按键偶发失灵的排查方法 安排复测。
抽检、全检与隔离放行怎么定
AQL(接收质量限)用于选计数抽样方案。采用 ISO 2859-1 时,按合同约定的版本、批量、检验水平和 AQL 值确定样本量、接收数(Ac)及拒收数(Re)。保持抽样随机性。批次分装在多箱时,按计划从该批不同箱位取样,记录样件来自哪一箱。尺寸公差、接触电阻和触发力的限值仍按产品图纸或检验规范执行。
先按检验计划区分关键功能、装配尺寸和外观缺陷,再决定检查方式。双方约定对错脚位、短路等关键特性全检时,使用有检出能力的治具逐件检查,记录异常件与结果。剥离或拉脱等会改变样件状态的测试,按规定另取样。发现混料、版本冲突、关键失效,或样本达到拒收数,先暂停收货放行。
| 批次状态 | 仓库和质检的动作 | 批次关闭条件 |
|---|---|---|
| 检验合格 | 核对记录并更新库存状态 | 料号、批次、数量、检验结论与放行记录一致 |
| 判定依据有冲突 | 隔离待判,提交图纸、批准样及现场记录 | 质量与工程明确适用版本和判定依据 |
| 有拒收或关键异常 | 锁定批次,保留异常件、治具结果和照片,通知供应商 | 完成退货、授权筛选或返工,并按约定复验 |
| 申请让步接收 | 记录影响、限定数量及适用范围,提交授权方审批 | 批准记录与实物批次绑定,可追溯最终用途 |
批次记录至少包含订单或料号、图号与版次、批号、样本量、抽检依据、实测值、照片编号、治具编号、处置结论和签核人。有不良时补记箱号、样本编号和失效时的操作条件。重复出现同类失效时,可按质量协议要求供应商提交 8D 报告,追踪原因、临时筛选范围和整改后批次。新项目可以在薄膜开关询价阶段 提供图纸、确认样、验收清单或缺陷照片,提前约定抽检与全检条件。
参考资料
- ISO 2859-1:2026,逐批检验的计数抽样程序,国际标准
- GB/T 2828.1-2012,按接收质量限检索的逐批检验抽样计划,国家标准
- 接收抽样的批次判定说明,统计工程手册
薄膜开关来料检验常见问题
薄膜开关来料必须做全检吗?
按双方批准的质量计划执行。约定逐件检验的关键特性使用经确认的治具做 100% 检验。常规外观和尺寸可按约定抽样,破坏性项目另行取样。
薄膜开关厚度应该在哪里量?
按图纸分别量平面叠层、凸包高度和尾线补强区。先确认离型纸是否计入,以及测点、测头、测力和支撑条件,再对照各处的公差。
来料检验的 AQL 能作为单件质量限值吗?
AQL 用于选择批次抽样方案。单件尺寸、电阻、触发力和外观缺陷应按照产品图纸、检验规范及限度样判定。
发现薄膜开关尾线折痕后可以直接放行吗?
先隔离样件并拍下折痕位置、尾线方向与触点状态。按引脚表和配合治具检查导通,再由质量和工程依据缺陷限度及批次检验计划作出处置。
客户与体系
茗智相关客户案例与质量体系
相关客户案例
公司质量体系
- ISO 9001质量管理体系
- ISO 13485医疗器械质量管理体系
- IATF 16949汽车行业质量管理体系
- ISO 14001环境管理体系